Máy Hàn TIG Hero BET-300 300A: Điều Khiển Xung Cho Xưởng Inox Và Cơ Khí
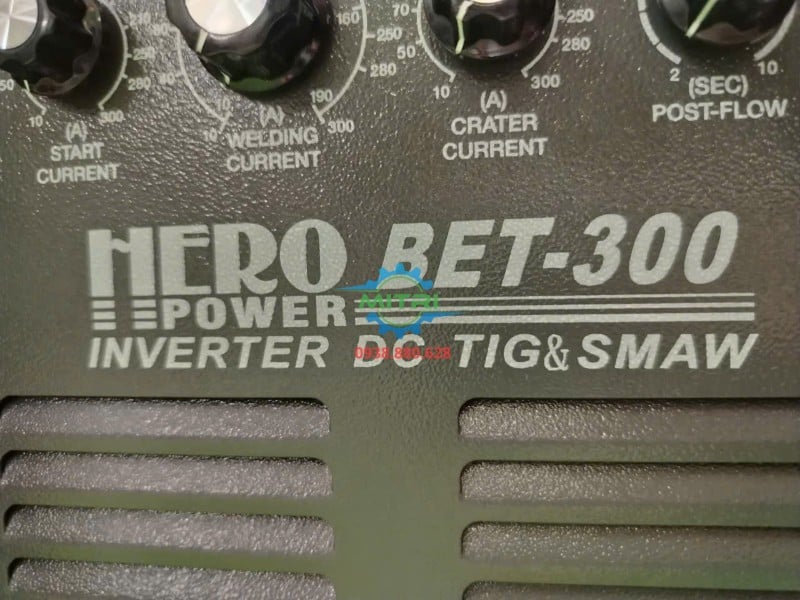
Máy hàn TIG Hero BET-300 là nguồn hàn DC Inverter có xung, tích hợp TIG và hàn que SMAW trong cùng thân máy. Dải TIG 10–300A, hàn que 10–190A cùng hệ thống điều chỉnh dòng khởi động, dòng chính, xung, dòng kết thúc và khí sau giúp thiết bị phục vụ từ gia công inox đến chế tạo đường ống, bồn và máy công nghiệp.
Điểm đáng quan tâm không chỉ là con số 300A. BET-300 cho phép người thợ xây dựng một chu trình hồ quang có kiểm soát: bắt đầu êm, duy trì nhiệt theo xung, giảm dòng trước khi kết thúc và bảo vệ điện cực bằng khí sau. Khi cài đặt đúng, cách điều khiển này giúp giảm hàn sửa, hạn chế hố lõm và tạo đường hàn đồng đều hơn.
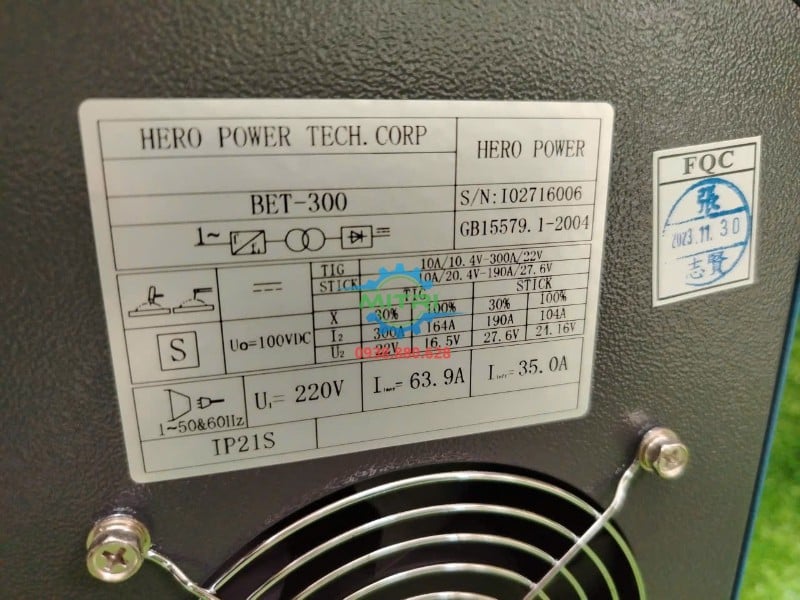
Bài viết sử dụng cấu hình kỹ thuật từ Hero Power Đài Loan làm nền, đồng thời chỉ rõ những thông số đang được các đại lý Việt Nam công bố khác nhau. Người mua nên xem tem của đúng máy thực nhận là căn cứ cuối cùng, đặc biệt về tải đầu vào, chu kỳ công tác, cấp bảo vệ và khối lượng.
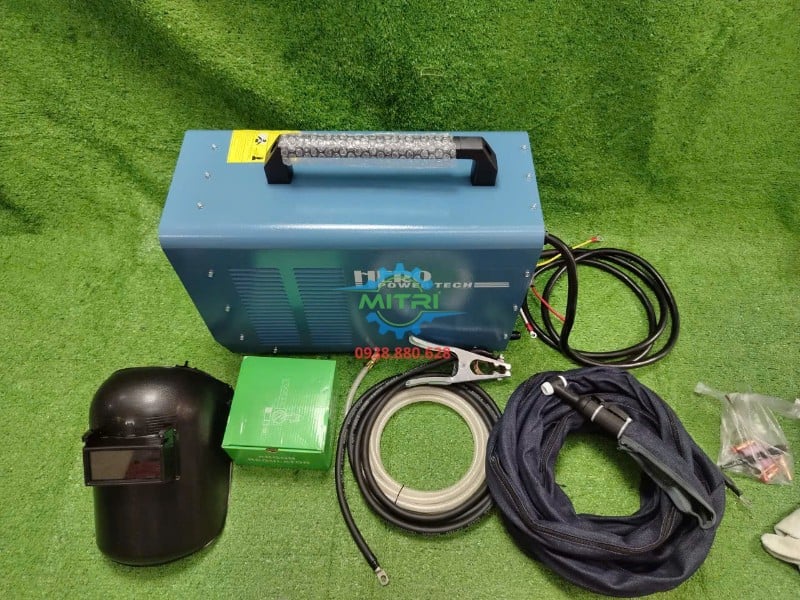
Tóm tắt nhanh: Hero BET-300 phù hợp xưởng inox, thép, đường ống và chế tạo cần TIG DC có xung. Máy dùng nguồn 220V một pha, không phải TIG AC chuyên hàn nhôm; dòng 300A phải được sử dụng theo chu kỳ tải và cấu hình làm mát phù hợp.
Thông số kỹ thuật Hero BET-300
| Thông số | Cấu hình hãng tham khảo | Ý nghĩa sử dụng |
|---|
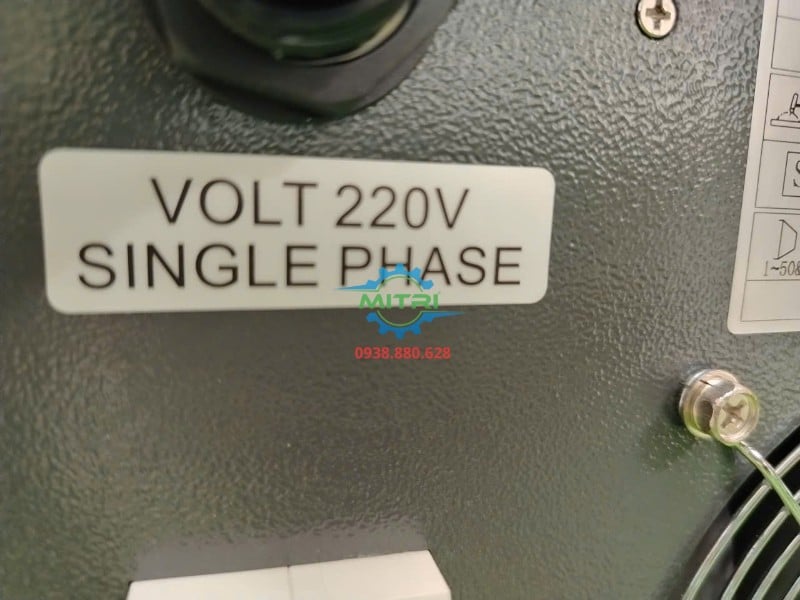
| Nguồn điện | 220V, 1 pha, 50/60Hz, dao động ±18% | Cần đường điện và thiết bị bảo vệ đủ tải. |
| Đầu vào định mức | 9,73kVA / 8,68kW | Căn cứ chọn aptomat, dây và máy phát. |
| Điện áp / dòng TIG | 22V; 10–300A | Điều chỉnh rộng cho nhiều chiều dày và tư thế. |
| Điện áp / dòng hàn que | 28V; 10–190A | Hỗ trợ SMAW cho sửa chữa và mối đính. |
| Điện áp không tải | 100VDC | Hỗ trợ mồi nhưng yêu cầu an toàn điện nghiêm ngặt. |
| Khí trước / khí sau | 0,1 giây / 2–10 giây | Bảo vệ vùng mồi, điện cực và cuối mối. |
| Tần số xung | Cao 10Hz; thấp 0,9Hz | Điều khiển nhịp vũng hàn và nhiệt đầu vào. |
| Tỷ lệ thời gian xung | 50% | Phân bổ thời gian giữa dòng đỉnh và nền. |
| Chu kỳ tải | 300A/30%; 165A/100% | Không dùng 300A liên tục. |
| Hiệu suất | 76% | Phản ánh chuyển đổi năng lượng của nguồn hàn. |
| Cấp cách điện / bảo vệ | H / IP21S | Dùng nơi khô ráo, có mái che. |
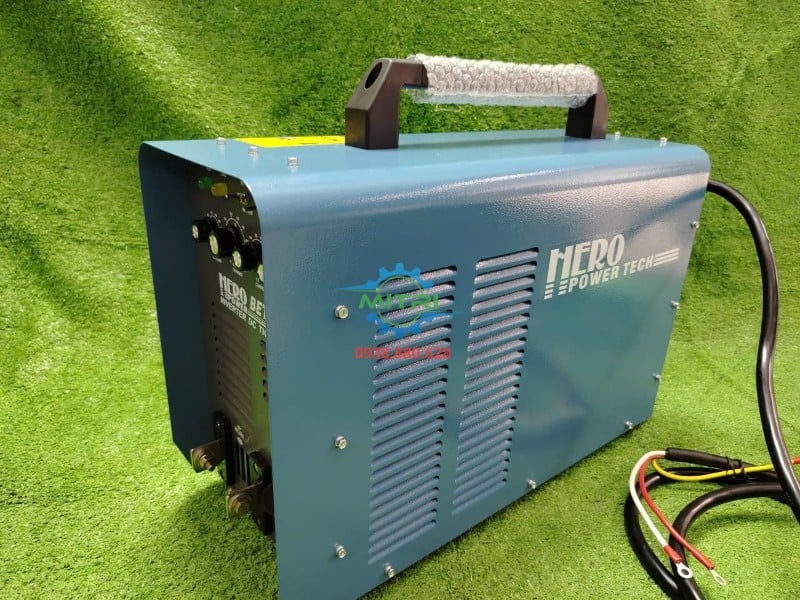
| Kích thước | 232 × 500 × 368mm | Bố trí trên xe đẩy hoặc bàn hàn. |
| Khối lượng | Khoảng 24kg | Có tay xách nhưng nên dùng xe đẩy khi di chuyển xa. |
| Xuất xứ / bảo hành tham khảo | Đài Loan / 12 tháng | Xác nhận theo lô hàng và chính sách nơi bán. |
Chú ý chênh lệch dữ liệu: một số nhà bán hàng Việt Nam công bố tải đầu vào 12kVA, chu kỳ 35% hoặc 50% và trọng lượng 26kg. Đây có thể là khác biệt phiên bản, cách làm tròn hoặc cấu hình lô hàng. Khi nghiệm thu, hãy ưu tiên tem kỹ thuật trên thân máy và tài liệu kèm theo.
Hero BET-300 được thiết kế cho nhóm công việc nào?
BET-300 là nguồn TIG DC có xung, đồng thời hỗ trợ hàn que SMAW. Dải TIG 10–300A phù hợp gia công inox, thép carbon, đường ống, bồn, thiết bị công nghiệp và chi tiết từ mỏng đến tương đối dày. Hàn que 10–190A giúp xử lý mối đính, sửa chữa hoặc vị trí không thuận lợi cho khí bảo vệ.
Máy không phải TIG AC nên không nên quảng bá như giải pháp chuyên hàn nhôm bằng quy trình AC. Người mua cần phân biệt rõ vật liệu chủ lực trước khi đầu tư. Với inox và thép, dòng DC, điều khiển xung và chu trình khí tạo lợi thế về kiểm soát nhiệt và hình dạng đường hàn.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Nguồn 220V một pha và yêu cầu đường điện
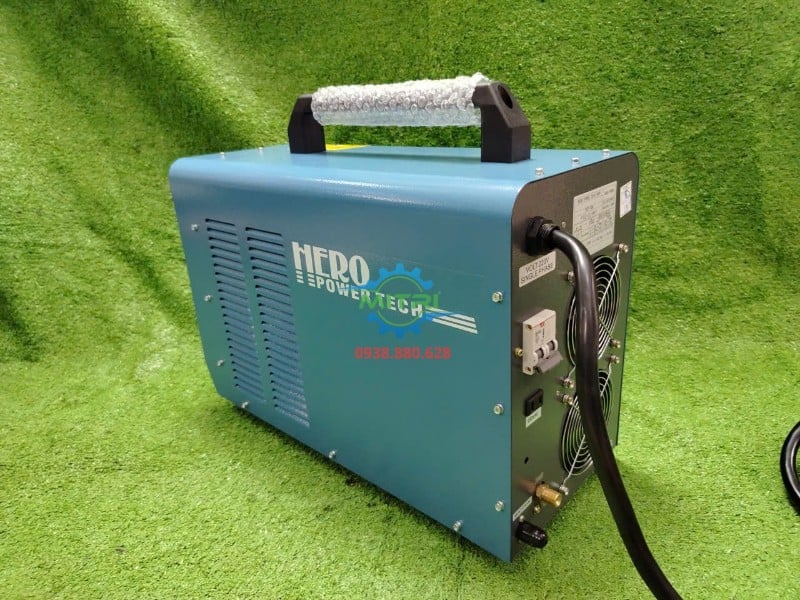
Nguồn 220V giúp BET-300 có thể bố trí tại nhiều xưởng hơn máy ba pha. Tuy nhiên đầu vào định mức theo tài liệu hãng khoảng 9,73kVA/8,68kW, vì vậy ổ cắm, aptomat, dây nguồn và đầu nối phải được tính cho tải hàn, không dùng dây kéo dân dụng nhỏ hoặc ổ chia tạm.
Khi hồ quang hoạt động, điện áp có thể sụt mạnh nếu đường dây dài hoặc dùng chung với máy nén khí, máy cắt. Dấu hiệu thường gặp là hồ quang thiếu ổn định, quạt đổi tiếng hoặc đầu nối nóng. Việc khảo sát nguồn trước khi giao máy quan trọng không kém lựa chọn dòng hàn.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Dải TIG 10–300A mang lại độ linh hoạt
Mức thấp 10A hỗ trợ tiếp cận chi tiết mỏng khi người thợ phối hợp đúng kim, khí, tốc độ và chế độ xung. Mức cao 300A phục vụ vật liệu dày hơn, nhưng phải hiểu đây là dòng cực đại gắn với chu kỳ tải, không phải dòng làm việc liên tục.
Dòng hàn cần được chọn theo chiều dày, kiểu liên kết, khe ghép, tư thế, đường kính kim và khả năng tản nhiệt của súng. Tăng dòng quá cao có thể làm cháy cạnh, thủng phôi hoặc giảm tuổi thọ điện cực; dòng thấp quá khiến thiếu ngấu và người thợ đi chậm, tích nhiệt không cần thiết.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Hàn que 10–190A dùng khi nào?
Chức năng SMAW cho phép dùng máy tại những vị trí khó che chắn khí hoặc cần xử lý nhanh. Dải đến 190A phù hợp nhiều loại que phổ thông, nhưng đường kính que thực tế phải theo vật liệu, loại que, cực tính và chu kỳ tải.
TIG và hàn que có đặc tính vận hành khác nhau. Khi chuyển chế độ phải lắp đúng cáp, cực tính và phụ kiện. Không để súng TIG, dây nước hoặc ống khí ở vị trí có thể bị tia lửa hàn que làm hỏng.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Hiểu đúng chu kỳ tải 300A/30%
Tài liệu Hero Power công bố 300A ở chu kỳ tải 30% và khoảng 165A ở 100%. Trong chu kỳ mười phút, con số 30% thể hiện thời gian hồ quang ở điều kiện định mức, phần còn lại dành cho làm mát. Nhiệt độ môi trường, bụi và thông gió có thể làm khả năng thực tế thay đổi.
Một số đại lý Việt Nam ghi 35% hoặc 50%. Vì có khác biệt phiên bản, người mua phải đối chiếu tem máy. Dù theo số nào, nguyên tắc vẫn là không ép 300A liên tục; nên tổ chức nhịp gá, hàn, kiểm tra và làm sạch để máy có thời gian tản nhiệt.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Xung TIG giúp kiểm soát nhiệt thế nào?
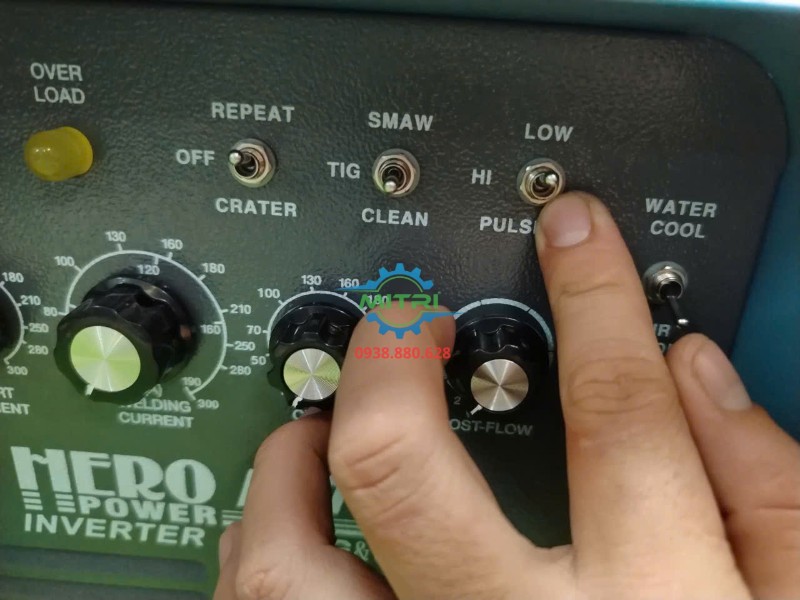
Dòng xung luân phiên giữa mức đỉnh và nền, giúp người thợ điều khiển vũng hàn và giảm nhiệt trung bình khi làm chi tiết mỏng hoặc đường hàn cần nhịp đều. BET-300 có nhóm điều chỉnh liên quan đến xung; tài liệu hãng nêu tần số cao khoảng 10Hz, thấp khoảng 0,9Hz và tỷ lệ thời gian xung 50%.
Không có một cài đặt xung tối ưu cho mọi phôi. Tần số thấp giúp người thợ nhìn rõ từng nhịp và phối hợp bù dây; tần số cao tạo cảm giác hồ quang tập trung hơn. Cần hàn mẫu trên vật liệu tương đương rồi mới áp dụng hàng loạt.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Dòng khởi động và dòng kết thúc
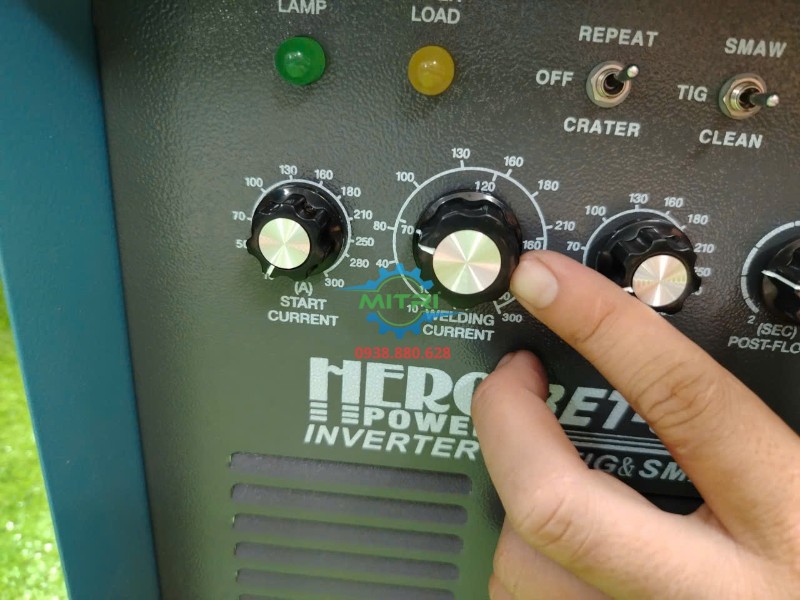
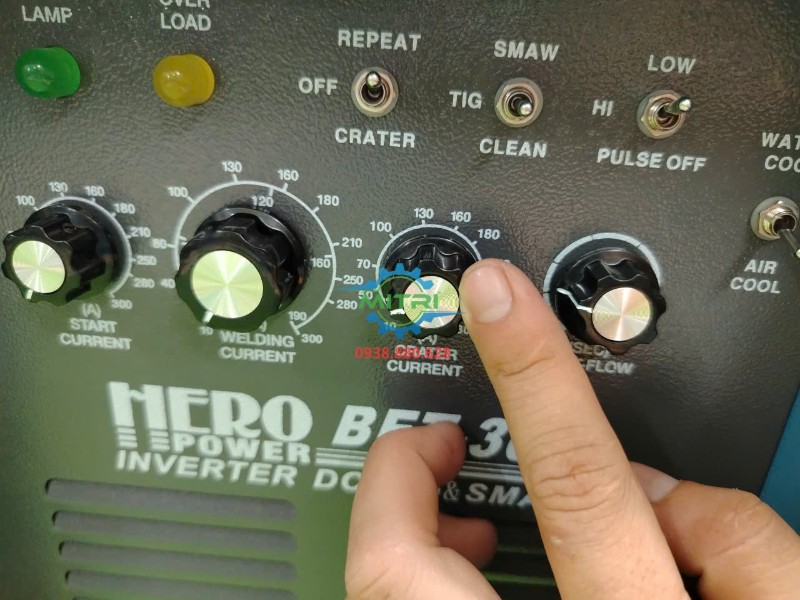
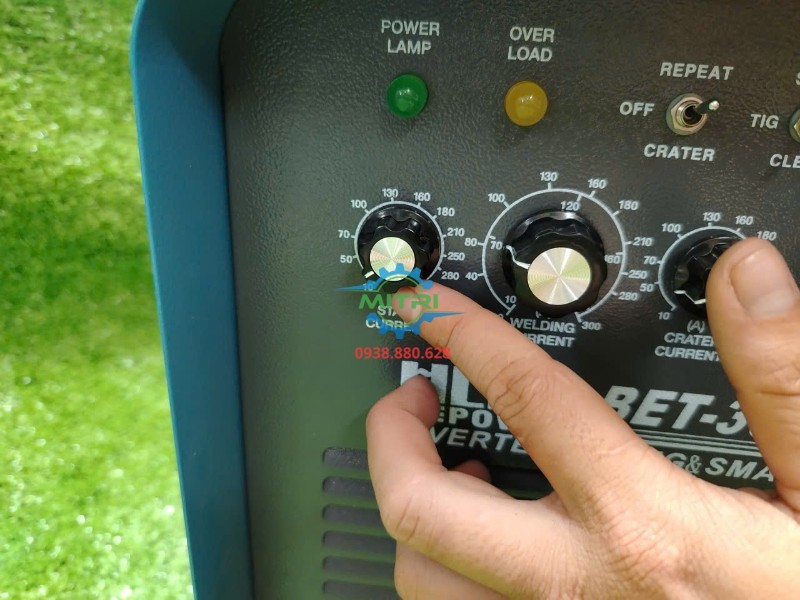
Dòng khởi động giúp thiết lập mức năng lượng khi bắt đầu hồ quang. Đặt quá cao trên vật liệu mỏng có thể làm miệng mối bị cháy; quá thấp làm hồ quang khó hình thành vũng ổn định. Núm dòng kết thúc hỗ trợ giảm năng lượng trước khi ngắt để hạn chế hố lõm cuối đường hàn.
Để kết thúc đẹp, người thợ cần phối hợp dòng cuối, thời gian giữ và lượng bù dây. Một núm chỉnh không thể tự sửa lỗi nếu mỏ hàn rời quá sớm hoặc khí bảo vệ bị ngắt trước khi kim và vũng hàn nguội.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
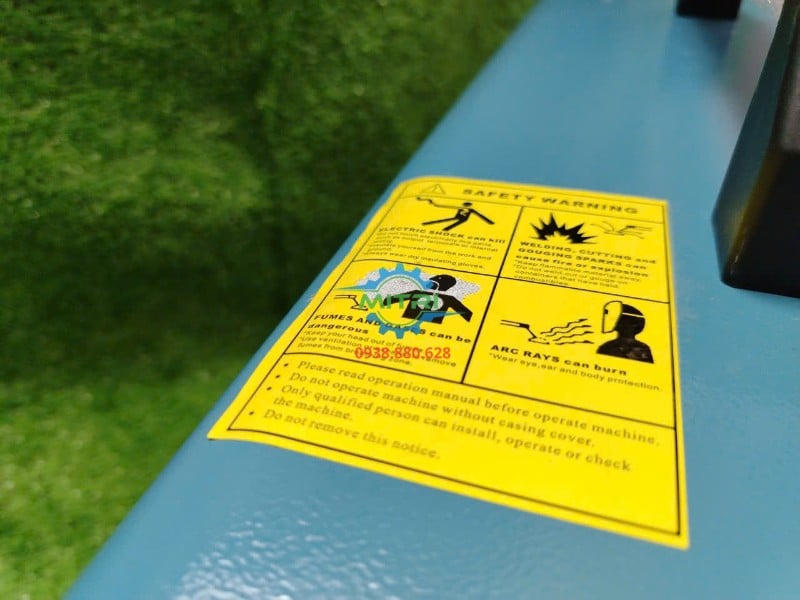
Khí trước và khí sau bảo vệ vùng hàn
Khí trước đẩy không khí khỏi vùng đầu mỏ trước khi mồi. Khí sau tiếp tục bảo vệ điện cực tungsten và mối hàn nóng sau khi hồ quang tắt. Tài liệu hãng nêu khí trước khoảng 0,1 giây và khí sau điều chỉnh 2–10 giây.
Thời gian khí sau cần tăng khi dòng lớn, kim lớn hoặc mối hàn giữ nhiệt lâu. Nếu kim đổi màu, đầu kim bẩn hoặc mối cuối bị oxy hóa, hãy kiểm tra lưu lượng, rò khí, chụp sứ, chiều dài nhô và thời gian khí sau trước khi tăng lưu lượng quá mức.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Chế độ Crater và Repeat trên bảng điều khiển
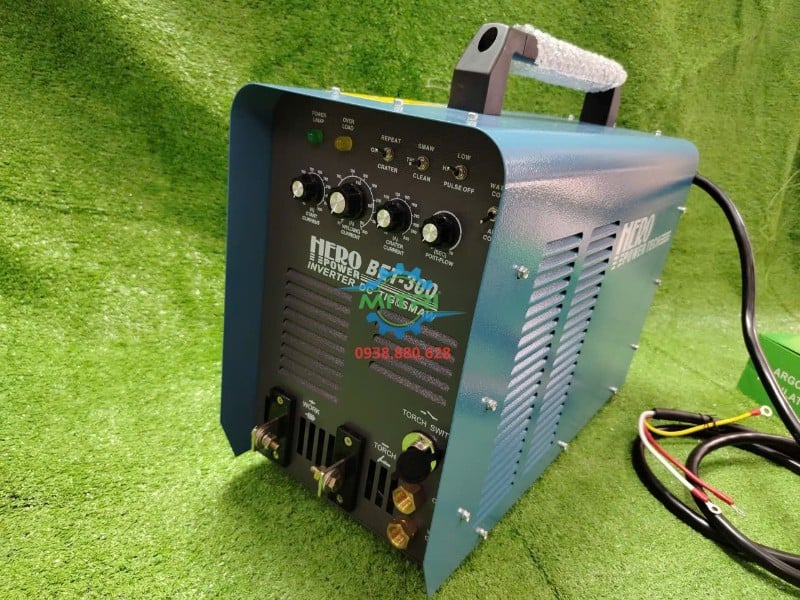
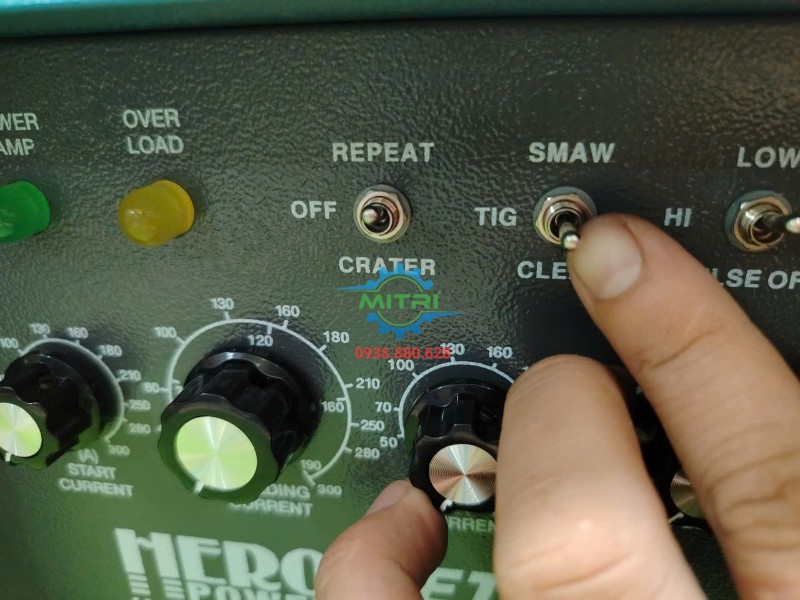
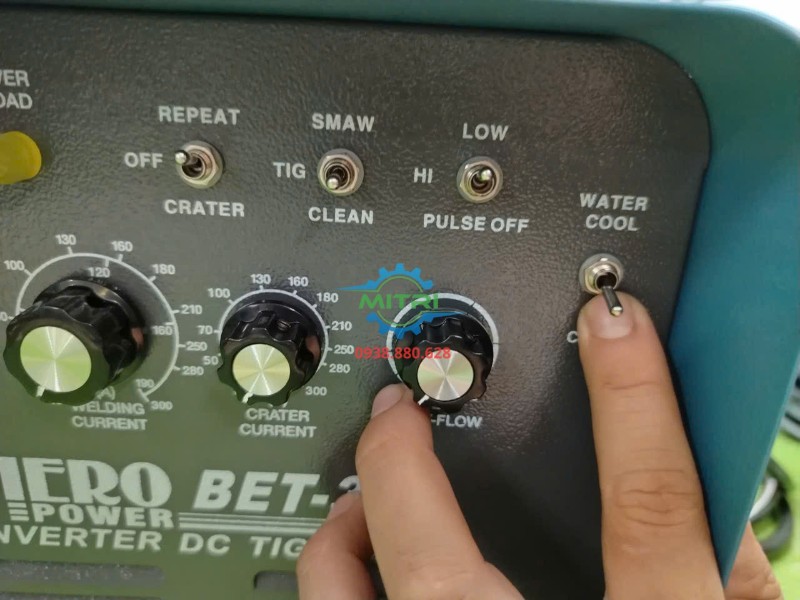
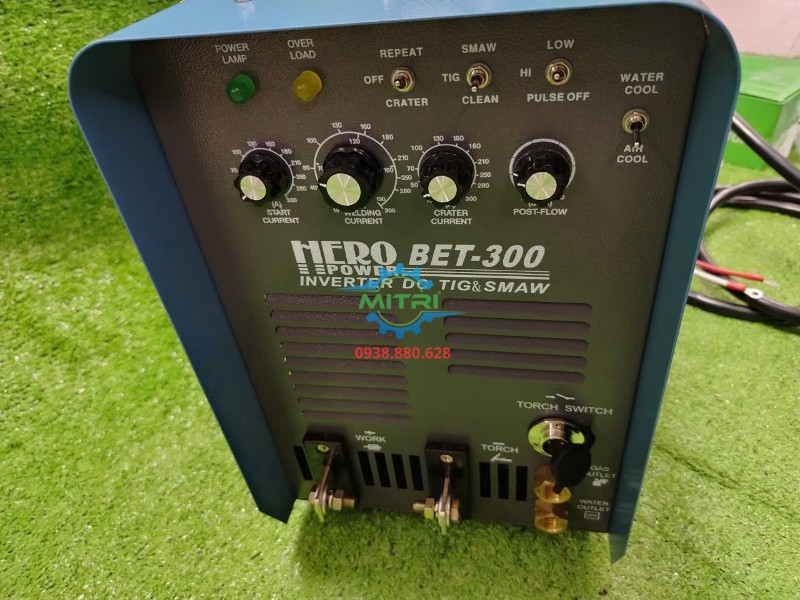
Chế độ điều khiển chu trình giúp người dùng lựa chọn cách duy trì và kết thúc hồ quang theo loại đường hàn. Repeat hữu ích khi cần lặp quy trình theo nhịp, trong khi Crater hỗ trợ xử lý đoạn kết và hố lõm. Tên gọi trên mặt máy cần được đọc cùng tài liệu của đúng phiên bản.
Trước khi hàn chi tiết thật, hãy luyện thao tác công tắc mỏ trên phôi mẫu. Người thợ cần biết thời điểm máy chuyển từ dòng khởi động sang dòng chính, khi nào giảm dòng và lúc khí sau kết thúc. Điều này tránh nhầm nút trong đường hàn quan trọng.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
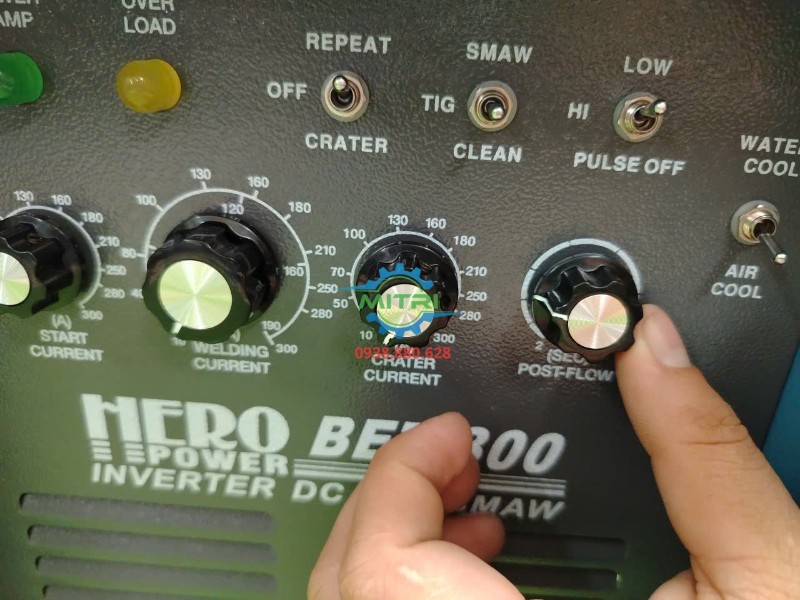
Bảng điều khiển nhiều núm nhưng có logic
Mặt trước chia các núm theo chu trình: bắt đầu, dòng chính, xung, kết thúc và khí. Cách tiếp cận hiệu quả là chỉnh từng nhóm, không xoay đồng thời tất cả. Hãy bắt đầu ở chế độ cơ bản không xung để xác nhận cực tính, khí và dòng, rồi mới bổ sung xung.
Xưởng nên lập phiếu cài đặt cho từng mã hàng gồm vật liệu, chiều dày, kim, chụp sứ, lưu lượng khí, dòng đỉnh, xung, khí sau và tốc độ. Phiếu giúp tái lập mối hàn và giảm phụ thuộc vào trí nhớ cá nhân.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Hệ thống làm mát và các cổng nước
Bộ ảnh thực tế có cổng nước vào và nước ra, cho thấy cấu hình có thể phối hợp hệ thống làm mát cho súng hàn. Khi dùng dòng cao hoặc hàn dài, làm mát nước giúp kiểm soát nhiệt ở mỏ tốt hơn so với súng làm mát khí trong giới hạn tương ứng.
Cần xác nhận bộ làm mát có nằm trong cấu hình bán hay là thiết bị rời. Tuyệt đối không đấu nhầm đường nước, chạy bơm khô hoặc dùng chất lỏng không được khuyến nghị. Kiểm tra rò rỉ trước khi cấp nguồn và giữ nước tránh xa phần điện.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Súng TIG, kim tungsten và chụp sứ
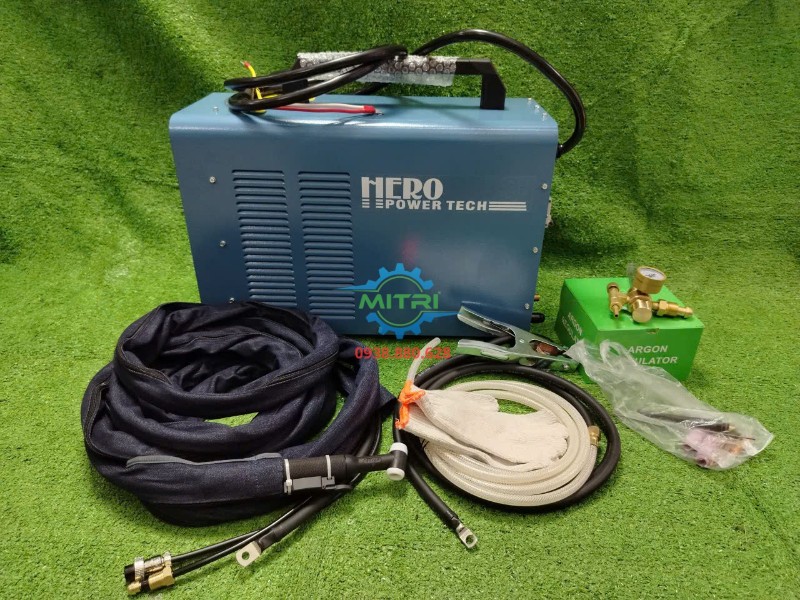
Phụ kiện thường được công bố gồm súng WP26, kim 1,6mm và 2,4mm, kẹp kim cùng sứ số 6 và 7. Mỗi cấu hình phù hợp một khoảng dòng, hình dạng liên kết và lưu lượng khí khác nhau. Kim phải được mài đúng hướng, sạch và lắp chắc.
WP26 thường là súng làm mát khí; nếu bộ ảnh và cấu hình có dây nước, cần kiểm tra model súng thực nhận. Không dựa vào ảnh minh họa để giả định toàn bộ phụ kiện. Khi nhận hàng, đối chiếu từng đầu nối với sơ đồ và đơn hàng.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Khí Argon và đồng hồ điều áp
TIG DC cần khí bảo vệ sạch, ổn định. Đồng hồ điều áp và lưu lượng kế giúp kiểm soát dòng khí theo chụp sứ, vị trí hàn và môi trường gió. Lưu lượng quá thấp gây oxy hóa; quá cao có thể tạo xoáy hút không khí và lãng phí khí.
Bình khí phải được cố định đứng, có nắp bảo vệ khi vận chuyển và tránh nguồn nhiệt. Kiểm tra rò bằng phương pháp an toàn, không dùng lửa. Ống khí không được gập, nứt hoặc đi qua cạnh sắc và vùng kim loại nóng.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Quạt tản nhiệt và bố trí máy
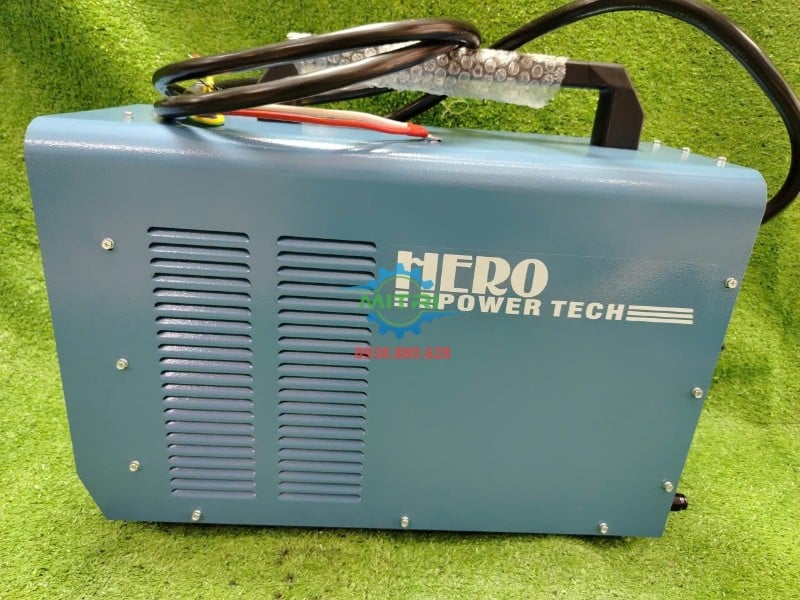
Quạt đưa không khí qua linh kiện công suất. Đặt máy sát tường, phủ giẻ hoặc để bụi mài bị hút trực tiếp sẽ làm hiệu quả làm mát giảm. Cần chừa khoảng thông thoáng, đặt trên bề mặt chắc, khô và tránh tia lửa.
Khi máy báo quá nhiệt, dừng hàn và để hệ thống làm mát theo hướng dẫn. Không bật tắt liên tục để cưỡng ép vận hành. Nếu bảo vệ xuất hiện sớm ở tải nhẹ, hãy kiểm tra quạt, khe gió, nguồn điện và đưa máy tới kỹ thuật viên.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Ứng dụng trong inox, thép và đường ống
BET-300 phù hợp chế tạo inox, bồn, đường ống, thiết bị thực phẩm, máy công nghiệp, khuôn và sửa chữa. TIG cho đường hàn sạch, kiểm soát tốt và ít bắn tóe khi bề mặt, khí và thao tác được chuẩn bị đúng.
Với thép carbon, cần làm sạch gỉ, dầu và lớp phủ. Với inox, quản lý nhiệt giúp hạn chế đổi màu và biến dạng. Nếu cần hàn nhôm bằng TIG AC, phải chọn máy AC/DC phù hợp; BET-300 được xác định là TIG DC.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
An toàn điện, hồ quang và khí nén
Điện áp không tải 100V yêu cầu tuân thủ nghiêm ngặt an toàn điện. Người vận hành phải dùng mặt nạ đúng cấp kính, găng, quần áo chống cháy, giày bảo hộ và hút khói. IP21S không có nghĩa máy có thể làm việc dưới mưa.
Argon không cháy nhưng có thể chiếm chỗ oxy trong không gian kín. Khu vực phải thông gió, bình khí được cố định và van được đóng khi ngừng. Không hàn bồn hoặc ống từng chứa chất nguy hiểm nếu chưa có quy trình chuyên biệt.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Kiểm tra máy và phụ kiện khi nhận hàng
Đối chiếu model BET-300, nguồn 220V, số sê-ri, tem xuất xứ, bảng điều khiển, quạt, aptomat, dây nguồn và toàn bộ phụ kiện. Chụp ảnh tem trước khi thử để làm căn cứ bảo hành. Kiểm tra vỏ có móp, cổng có lệch và núm có lỏng hay không.
Thử máy ở dòng thấp trên phôi sạch, xác nhận khí, mồi hồ quang, công tắc mỏ và chu trình kết thúc. Sau đó tăng dần theo quy trình. Không thử ngay 300A chỉ để đánh giá máy mạnh, vì cách này không phản ánh chất lượng điều khiển và có thể tạo tải không cần thiết.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Bảo dưỡng định kỳ cho nguồn inverter
Sau ca, ngắt điện, chờ nguội rồi lau khô, cuộn dây vòng lớn và kiểm tra đầu nối. Giữ khe gió sạch, ống khí và nước không rò. Điện cực, chụp sứ, collet và đầu mỏ cần được phân loại để tránh dùng nhầm.
Việc mở vỏ và vệ sinh nội bộ phải do người có chuyên môn vì tụ điện có thể giữ điện tích. Tần suất bảo dưỡng dựa trên bụi, thời gian hồ quang và tải sử dụng. Nhật ký nhiệt, cảnh báo và phụ kiện thay giúp phát hiện xuống cấp sớm.
Trong vận hành thực tế, nên thay đổi từng thông số một và ghi lại kết quả trên phôi mẫu. Người thợ cần quan sát tiếng hồ quang, độ ổn định của vũng hàn, màu điện cực, nhiệt ở mỏ, lưu lượng khí và tình trạng cáp. Khi đổi vật liệu, chiều dày, tư thế hoặc phụ kiện, phải đánh giá lại cấu hình thay vì giữ nguyên cài đặt cũ. Cách làm có kiểm soát giúp giảm thử sai và tránh quy mọi lỗi cho thân máy.
Các lỗi thường gặp và hướng kiểm tra
Kim tungsten nhanh đổi màu hoặc cháy đầu
Kiểm tra cực tính, dòng, đường kính kim, thời gian khí sau, lưu lượng Argon và rò khí. Không tăng khí vô hạn vì dòng khí quá mạnh có thể cuốn không khí vào vùng bảo vệ. Mài lại hoặc thay kim bị nhiễm bẩn trước khi tiếp tục.
Mối hàn inox bị đen
Xem lại độ sạch bề mặt, che chắn gió, chụp sứ, lưu lượng, chiều dài nhô kim và tốc độ đi. Màu đen không chỉ do thiếu khí; đi quá chậm hoặc dòng quá cao cũng làm vùng nhiệt mở rộng.
Máy báo quá nhiệt khi chạy dòng cao
Dừng hồ quang, giữ hệ thống làm mát theo hướng dẫn và kiểm tra khe gió. Đối chiếu chu kỳ tải, nhiệt độ môi trường, nguồn điện và hệ thống nước. Không bật tắt liên tục để ép máy chạy.
Xung không tạo hiệu quả rõ
Trở về chế độ không xung để xác nhận hồ quang cơ bản, sau đó đặt tần số và tỷ lệ ở mức dễ quan sát. Nếu chỉnh nhiều núm cùng lúc, người thợ khó biết yếu tố nào tạo thay đổi.
Lưu ý kỹ thuật: Hero BET-300 là máy TIG DC, không thay thế nguồn TIG AC khi cần hàn nhôm theo quy trình AC. Dòng 300A gắn với chu kỳ tải, khả năng súng và làm mát. Luôn ngắt nguồn trước khi thay kết nối, kiểm tra nước hoặc vệ sinh; không tự mở vỏ khi chưa được đào tạo về mạch inverter và tụ điện.
Câu hỏi thường gặp về Hero BET-300
BET-300 có hàn nhôm được không?
Đây là nguồn TIG DC. Máy phù hợp inox và thép; để hàn nhôm TIG phổ biến cần nguồn AC/DC có chức năng làm sạch oxit phù hợp. Không nên quảng bá BET-300 như máy TIG AC.
Máy có hàn que không?
Có. Tài liệu hãng công bố dải hàn que 10–190A. Cần chuyển đúng chế độ, lắp cáp đúng cực tính và lựa chọn que theo vật liệu.
Nguồn 220V có dùng ở xưởng nhỏ được không?
Có nếu đường điện đủ tải. Đầu vào định mức gần 9,73kVA nên phải kiểm tra aptomat, tiết diện dây, ổ cắm và tải dùng chung; không cắm qua ổ chia dân dụng.
Vì sao có nơi ghi máy nặng 24kg, nơi ghi 26kg?
Tài liệu Hero Power ghi 24kg, trong khi nhiều đại lý Việt Nam ghi 26kg. Có thể do phiên bản hoặc cách tính; hãy cân và đối chiếu tem đúng lô hàng khi cần dữ liệu giao nhận.
Bộ làm mát nước có đi kèm không?
Bộ ảnh có các cổng nước, nhưng cấu hình bán có thể khác nhau. Cần xác nhận rõ súng, bơm hoặc bộ làm mát, dây nước và dung dịch trước khi đặt hàng.
Liên hệ báo giá Máy hàn TIG Hero BET-300
Hotline/Zalo Minh Triết: 0938 880 628.
CÔNG TY CỔ PHẦN THẾ GIỚI THIẾT BỊ CÔNG NGHIỆP MINH TRIẾT
Địa chỉ: 1/8 Phó Đức Chính, P. Bến Thành, Q.1, TP.HCM
Website: minhtriet.com.vn
Hotline/Zalo: 0938 880 628
Email: minhtriettbcn@gmail.com
TikTok: @tong.kho.may.moc.tbcn
Facebook: facebook.com/thegioithietbicongnghiep/
Mua hàng tại đây:
Máy Hàn TIG Hero BET-300 300A Có Xung, Nguồn 220V Chính Hãng Có Sẵn Tạ | Minh Triết
Máy Hàn TIG DC Inverter HERO BET-300 - Công Nghệ Inverter Chính Hãng | Minh Triết
Bài viết liên quan:
Có Nên Mua Hero BET-300? Chọn Theo Vật Liệu Và Tải Hàn | Minh Triết
Cách Chỉnh Xung Hero BET-300 Khi Hàn Inox Mỏng Và Đường Ống | Minh Triết
Chọn Súng TIG, Kim Tungsten, Argon Và Làm Mát Cho Hero BET-300 | Minh Triết
Dùng Hero BET-300 An Toàn: Nguồn 220V, Làm Mát Và Bảo Dưỡng | Minh Triết
Kiểm Tra Hero BET-300 Khi Nhận Hàng: Phụ Kiện Và Chạy Thử | Minh Triết


